Mechanik
Kann erhalten bleiben, wenn Zustand, verbleibende Nutzbarkeit und technische Funktion zur Aufgabe passen. Die Bewertung erfolgt zusammen mit dem mechanischen Projektumfang.
 Wladimir PoljakovSpezialist für industrielle Automatisierung
Bestehende Anlage. Neue Möglichkeiten.
Nicht alles ersetzen.
Das Richtige erneuern.
Ich analysiere die bestehende Steuerung und entwickle ein Modernisierungskonzept für SPS, HMI, Antriebe, industrielle Kommunikation und Elektrik. Funktionsfähige Technik bleibt dort erhalten, wo es technisch sinnvoll ist.
Eine technische Skizze, kein Kunden-Vorher/Nachher. Austauschumfang und Zielplattform ergeben sich aus der Analyse.
Bestehendes System: Alte SPS, Altes HMI, Alter Antrieb, Alte Verbindung, Wenig Diagnose.
Nach der Modernisierung: Neue SPS, HMI / SCADA, Neuer Antrieb, Passende Verbindung, Mehr Diagnose.
Wählen Sie eine Komponente. Für jeden Baustein wird geprüft, ob Erhalt oder Austausch sinnvoll ist.
Kann erhalten bleiben, wenn Zustand, verbleibende Nutzbarkeit und technische Funktion zur Aufgabe passen. Die Bewertung erfolgt zusammen mit dem mechanischen Projektumfang.
Zustand, Leistung, Betriebsarten, Isolation, Kühlung und Eignung für den vorgesehenen Antrieb werden geprüft. Ein neuer Umrichter erfordert nicht automatisch einen neuen Motor.
Messbereich, Genauigkeit, Versorgung, Signalarten und Zustand werden geprüft. Intakte und kompatible Sensoren lassen sich häufig weiterverwenden.
Verdrahtung, Schutz, Platz, Kühlung und Dokumentation werden bewertet. Ob der vorhandene Schrank weitergenutzt werden kann, ergibt die Bestandsaufnahme.
Bei fehlenden Komponenten oder einer nicht mehr unterstützten Engineering-Umgebung wird eine Migration bewertet: Programm, I/O, Zyklus, Schnittstellen und Hardwaregrenzen.
Fehlende Ersatzpanels, Quelldaten oder Funktionen können einen Austausch erforderlich machen. Variablen, Rezepte, Archive und Bedienabläufe werden geprüft.
Fehlt eine geeignete Reparatur- oder Ersatzmöglichkeit, werden Motor, Last, Leistung, Ansteuerung und Kommunikation analysiert. Die Auswahl erfolgt nicht nur nach kW.
Protokolle, Topologie, Teilnehmer und Diagnose werden geprüft. Geeignete unterstützte Verbindungen können bleiben; Migration oder Gateway richten sich nach der Kompatibilität.
Die Entscheidung hängt immer von Zustand, Anforderungen und Projekt ab.
Zuerst gilt es zu verstehen, welchen Wert die bestehende Anlage bereits besitzt. Danach wird erneuert, was ihre Arbeit begrenzt.
Der mögliche Nutzen hängt vom Projekt ab. Eine bestimmte Einsparung oder zusätzliche Lebensdauer wird nicht garantiert.
Mögliche Wege der Modernisierung. Funktion, I/O, Kommunikation, Anforderungen und Wartbarkeit bestimmen die Zielplattform.
STEP 7 Classic, TIA Portal, S7-1200 und S7-1500 stehen für praktische Erfahrung, nicht für eine universelle Ersatztabelle. Andere Plattformen werden projektbezogen berücksichtigt.
Die Ausgangsdaten sind für diese Demo festgelegt. Sie zeigt den Analyseweg und trifft keine Geräteauswahl.
Beispiel bereit zur Analyse
Programm, I/O, Zyklus und Schnittstellen bewerten.
Projekt, Variablen, Rezepte und Funktionen prüfen.
Motor, Leistung, Ansteuerung und Kommunikation prüfen.
Festlegen, was bleiben kann und was sich ändern muss.
Arbeitsumfang, Prüfungen und einen passenden Übergang festlegen. PROFIBUS im Beispiel bedeutet nicht, dass das Netzwerk automatisch ersetzt werden muss.
Schematische Demo ohne Anlagenverbindung, automatisches Engineering-Urteil oder konkrete Kaufempfehlung.
Die Arbeitsmodule führen vom ungeklärten Bestand zur geprüften Steuerung.
Programm, Hardware, I/O, Netzwerke, Dokumentation und tatsächliche Anlagenfunktion.
Was bleibt, was wird ersetzt und welche Schnittstellen müssen erhalten bleiben?
SPS-/HMI-Software, Hardwareauswahl, Plananpassungen und vorbereitete Prüfungen.
Abgestimmte Umbaufolge und Übergang an der realen Anlage.
Betriebsarten, Automatikablauf, Optimierung und Übergabe.
Das Altprogramm enthält Wissen über die Anlage. Eine blinde Kopie im Verhältnis 1:1 ergibt aber nicht immer eine gute neue Steuerung. Entscheidend sind Prozessfunktion und Anforderungen.
Sicherheitsfunktionen werden anhand des Sicherheitskonzepts und der erforderlichen Prüfungen gesondert bewertet. Eine normale SPS-Migration ersetzt keine Safety-Bearbeitung.
Nach mehreren Umbauten können Zeichnung und Realität auseinanderliegen. Im Modernisierungsprojekt lässt sich die Dokumentation im vereinbarten Umfang prüfen und aktualisieren.
Eine vollständige Neuerstellung in EPLAN gehört nicht automatisch zu jeder Modernisierung. Dokumente, Backups und Übergabeumfang werden vereinbart.
Reale Projekte / 001
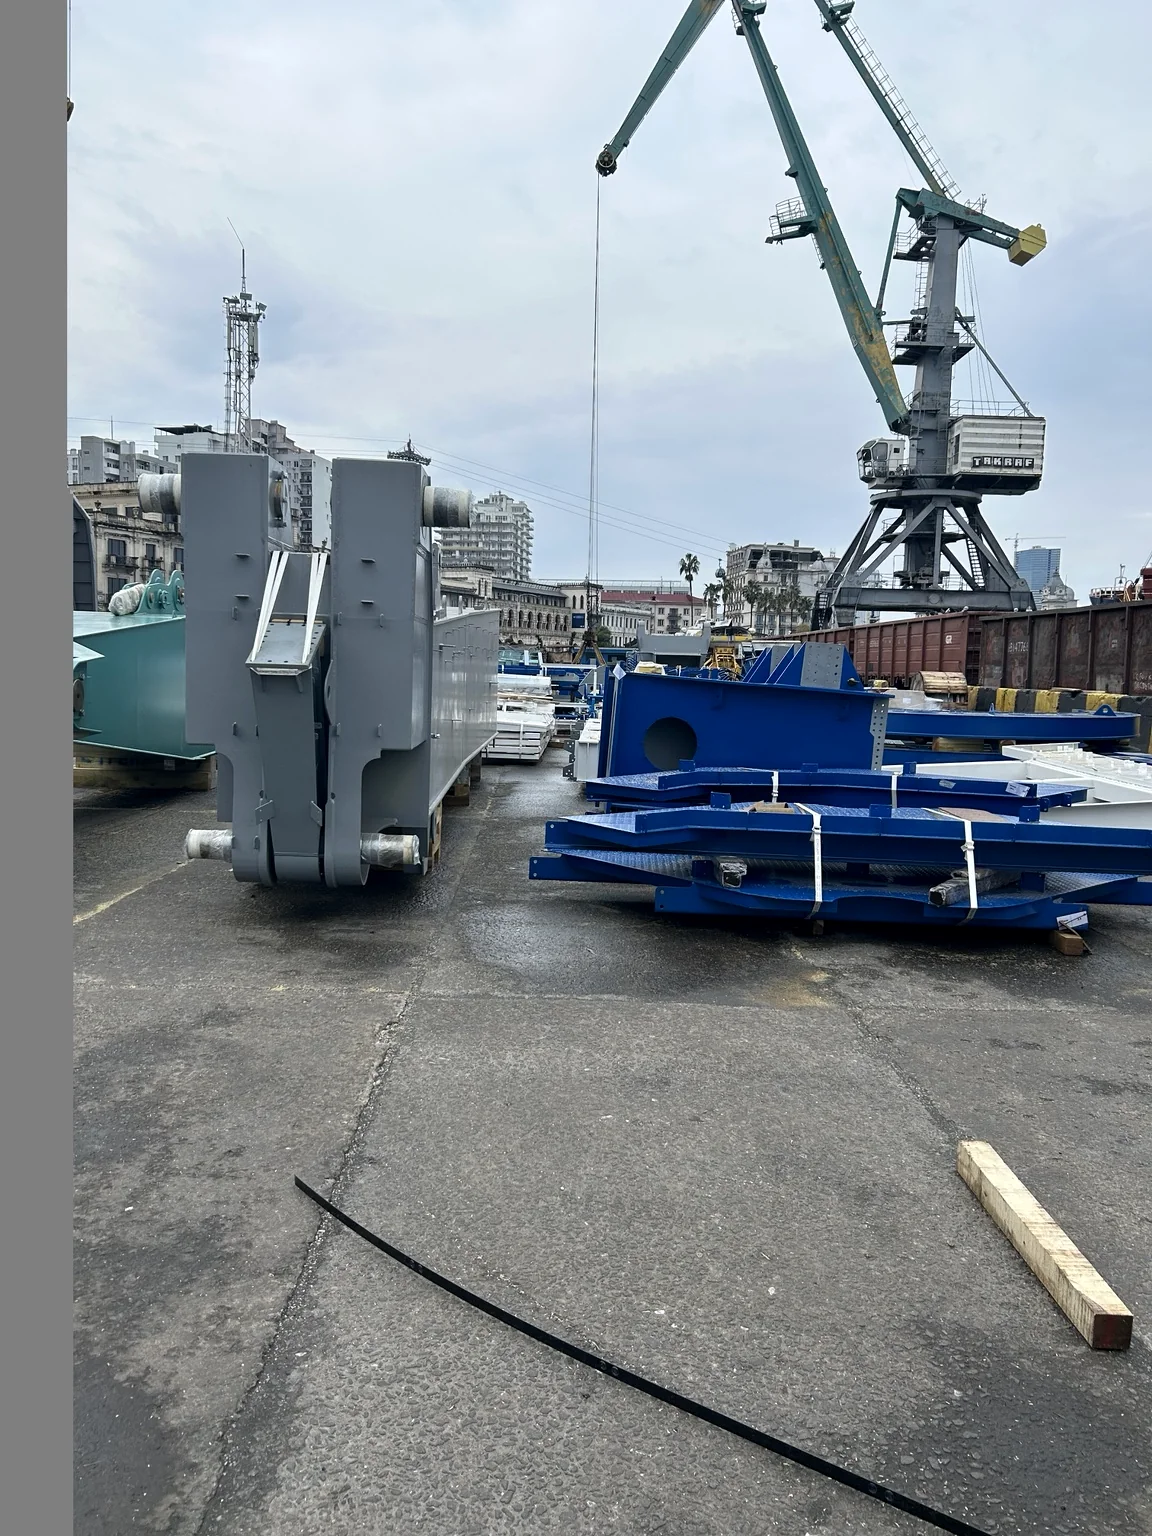
Am Hafenkran waren Mannesmann-Umrichter ohne verfügbare Ersatzteile und Herstellerunterstützung im Einsatz. Für den vorhandenen Kran wurde die Umstellung auf Emotron entwickelt.
Der Kran wurde modernisiert und in Betrieb genommen. Der veröffentlichte Bericht beschreibt außerdem ein für Remote-Service vorbereitetes Engineering-PG.
Zum ProjektReale Projekte / 006
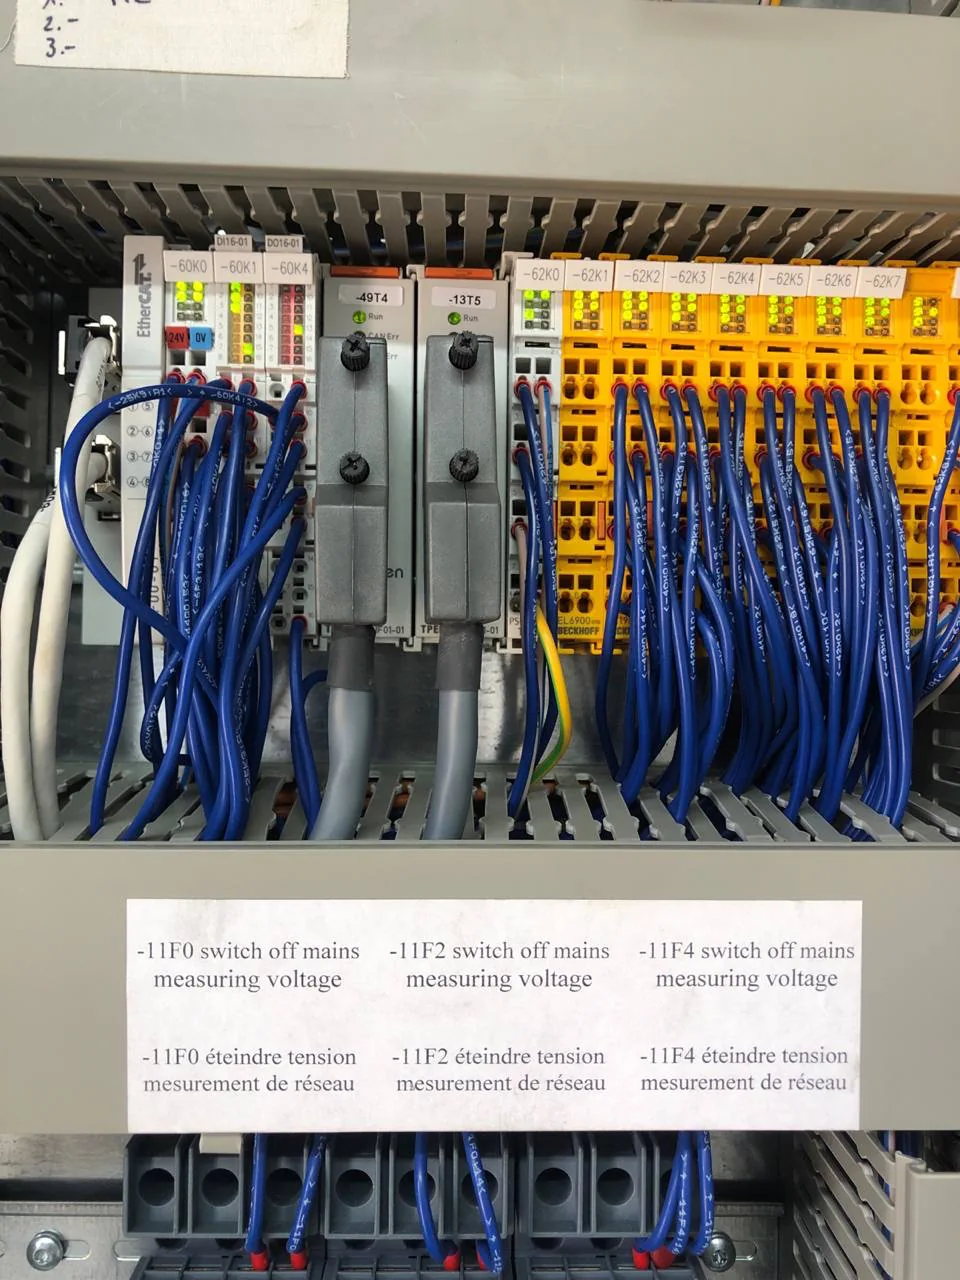
Ein ausgefallener Weidmüller-Kommunikationscontroller unterbrach den Austausch zwischen TPEM und Siemens S7-1500. Ein direkter Ersatz war nicht verfügbar. Die neue Lösung entstand mit ОВЕН ПЛК210 und CODESYS V3.5.
Die gesamte Anlage muss nicht auf einen Hersteller vereinheitlicht werden. Kompatibilität und eine technisch sinnvolle Lösung sind entscheidend.
Zum ProjektFunktionsfähigkeit und Reparierbarkeit sind verschiedene Fragen. Eine geplante Modernisierung lässt sich besser vorbereiten als eine Umstellung nach einem Totalausfall.
Ausgangslage des Beispiels verändern
Geprüften Ausgangsstand sichern und die Verfügbarkeit der Komponenten regelmäßig klären. Im Beispiel sind keine Probleme markiert.
Vereinfachter Indikator: 0–1 markierte Probleme = niedrig, 2–3 = mittel, 4–5 = hoch. Keine Risikoberechnung für Ihre Anlage.
Intakte Technik wird nicht allein durch ihr Alter schlecht. Support, Ersatzteile, Erweiterbarkeit und Engineering können ihre weitere Nutzung aber einschränken. Deshalb wird jede Komponente einzeln bewertet.
Die Umstellung braucht ein verfügbares Stillstandsfenster und eine klare Reihenfolge. Teile lassen sich vorab vorbereiten; eine Umsetzung in Etappen hängt vom Projekt ab.
Ein Rückbau ist nicht in jeder Architektur möglich. Eine Modernisierung ohne Produktionsstopp wird nicht versprochen.
STEP 5, STEP 7 Classic, ältere Siemens-Systeme, HMI-Projekte und Antriebssoftware helfen, die ursprüngliche Funktion nachzuvollziehen. Auf dieser Grundlage wird die neue Architektur entwickelt.
Erfahrung und Qualifikation ↗Schicken Sie Typ, Typenschildfoto und eine Beschreibung der Funktion. Damit lässt sich eine mögliche Modernisierung zunächst einordnen.
Zum Beispiel: 6ES5… / 6ES7… / HMI- oder Antriebstyp
Persönliche Prüfung über die Kontaktseite. Hier findet keine automatische Ersatzteilzuordnung statt.
Nicht unbedingt. Zustand, Funktion und Kompatibilität werden für jeden Teil bewertet. Was bleiben kann und was ersetzt werden muss, ergibt sich aus der Analyse.
Es gibt keinen universellen Ersatz. I/O, Programm, Zyklus, Netzwerke, Wartung und Projektanforderungen bestimmen die Auswahl. Siemens S7-1200/S7-1500 und andere Plattformen werden nach Aufgabe bewertet.
Das ist möglich, wenn Zustand und Kompatibilität passen. Motoren, Netzwerk und Teilnehmer werden separat geprüft. Name oder Alter allein erlauben keine Zusage.
Das hängt von Architektur und Umfang ab. Vorbereitete Arbeiten und Etappen können helfen; Montage, Prüfungen und Inbetriebnahme benötigen in der Regel ein abgestimmtes Zeitfenster.
Der Ausgangsstand wird analysiert. Programme, Schaltpläne, Backups und Dokumentation werden im vereinbarten Projektumfang bearbeitet. Sicherheitsfunktionen werden gesondert betrachtet.
Eine erste Bewertung ist auch vor einem größeren Ausfall möglich. Senden Sie die verfügbaren Unterlagen — ich sehe mir den Bestand an, und wir klären den nächsten Schritt.
Umfang und Machbarkeit ergeben sich aus der Bewertung der bestehenden Anlage.